Kesim ve Fire Hesaplama
Boru, profil, mil ve lama için en verimli stok boyu kesim planını; sac levha için parça yerleşimini hesaplayın. Testere payı, kenar düzeltme ve tekrar kullanılabilir artıklar hesaba katılır.
Boy Malzeme Bilgileri
Stok boyunu ve kesilecek parçaları girin. Sistem gereken minimum boy sayısını bulmaya çalışır.
Kesilecek parçalar (mm)
Kesim Planı
Her stok boyu ayrı gösterilir.
Sac Levha Bilgileri
Levha ölçüsü, kesim aralığı ve parçaları girin. Sistem parçaları levhalara yerleştirir.
Kesilecek parçalar
Levha Yerleşim Planı
Parçalar ölçülü ve renkli gösterilir.
Malzeme ihtiyacını satın almadan önce görün.
Hesaplayıcı teorik bir üretim planı oluşturur. Makine bağlama mesafesi, kesim yöntemi, profil deformasyonu, desen yönü ve üretim toleransları gerçek planı etkileyebilir. Sipariş öncesi kesim listenizi Esko Paslanmaz ekibine göndererek teyit edebilirsiniz.
Boru, profil ve sac nasıl kesilir?
Doğru kesim yöntemi; malzemenin formuna, et kalınlığına, adet sayısına, istenen toleransa ve kesim sonrası yapılacak işleme göre seçilir. Aşağıdaki rehberle sulu testere, şerit testere, spiral, lazer ve giyotin arasındaki farkları görün; ardından üstteki hesaplayıcıyla ihtiyacınız olan stok boyunu, levha sayısını ve teorik fireyi hesaplayın.
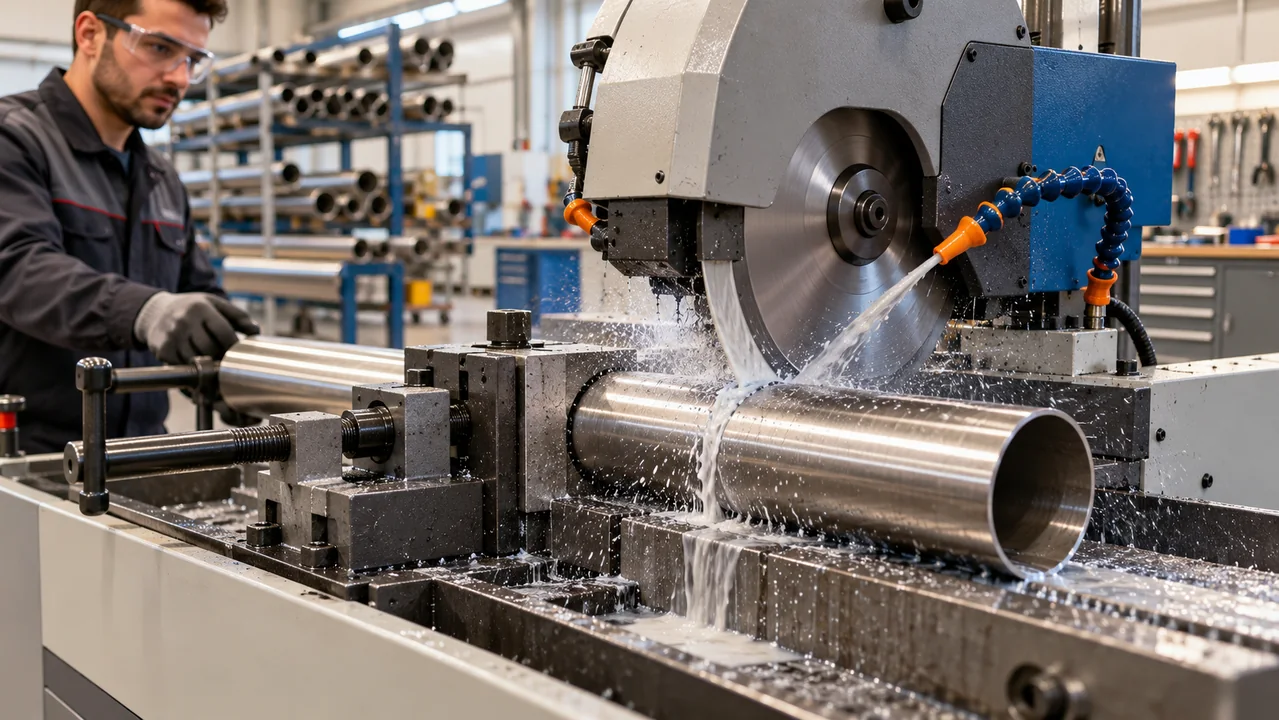
Paslanmaz boru en temiz nasıl kesilir?
Paslanmaz boruda düzgün ve tekrarlanabilir kesim için boru mengeneyle ezilmeden sabitlenmeli, kesime uygun diş yapısına sahip bıçak kullanılmalı ve ilerleme hızı kontrollü tutulmalıdır. Seri ve hassas işlerde sulu daire testere iyi yüzey kalitesi sağlar; büyük çap veya kalın cidarda şerit testere daha ekonomik olabilir.
- İnce cidarlı boruyu fazla sıkmak ovalleşmeye yol açabilir.
- Soğutma sıvısı ısıyı ve çapak oluşumunu azaltır, bıçak ömrünü uzatır.
- Kaynak yapılacak uçlarda çapak alma ve gerekiyorsa pah kırma uygulanır.
- Her parça için bıçak kalınlığı kadar testere payı kesim planına eklenir.
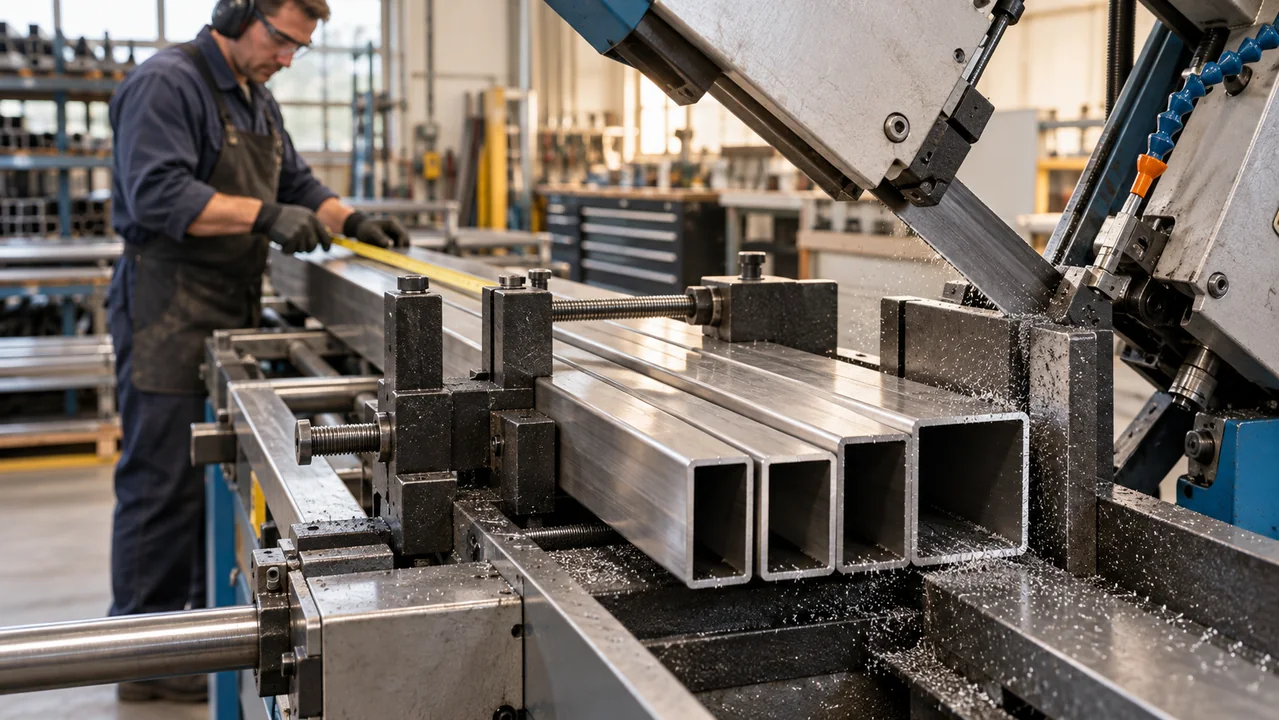
Paslanmaz profil kesiminde ölçü ve gönye
Kare ve dikdörtgen profilde yalnızca boy ölçüsü değil, kesimin gönyesi de önemlidir. Profil dayamaya tam oturmalı, uzun malzeme giriş ve çıkışta makaralarla desteklenmelidir. Çoklu kesimlerde sabit dayama kullanmak ölçü tekrarını hızlandırır.
Şerit testere farklı kesitlerde ve kalın cidarlarda dengeli bir çözümdür. Sulu daire testere seri üretimde temiz, hızlı ve dik kesimler verir. 45° açılı imalatlarda makine açısı, bıçak sapması ve kaynak ağzı için bırakılacak pay ayrıca kontrol edilmelidir.
- Profilin geniş yüzeyi ve bıçak yönü doğru konumlandırılmalıdır.
- Kesim sonrası iç ve dış çapaklar temizlenmelidir.
- Fırçalı veya parlak yüzeyler çizilmeye karşı korunmalıdır.
Spiral, sulu testere ve şerit testere farkları
Sulu daire testere
Boru, profil, mil ve lama için temiz ve ölçülü kesim sağlar. Soğutma sayesinde ısı renklenmesi ve çapak azalır. Seri kesimlerde sabit dayamayla yüksek tekrar hassasiyeti alınır.
Uygun: seri, temiz ve hassas boy kesimiŞerit testere
Büyük kesitler, dolu miller ve kalın cidarlı profiller için güçlü ve ekonomik bir seçenektir. Doğru diş adımı ve kontrollü baskı, bıçak sapmasını azaltır.
Uygun: büyük kesit ve farklı ölçülerSpiral / taşlama
Sahada, tek parça veya kaba kesimde pratiktir. Ölçü ve gönye hassasiyeti makine kesimine göre düşüktür; kıvılcım, çapak ve ısı etkisi fazladır. Paslanma riski oluşturmamak için paslanmaza özel, daha önce karbon çelikte kullanılmamış disk tercih edilmelidir.
Uygun: saha işi ve az adet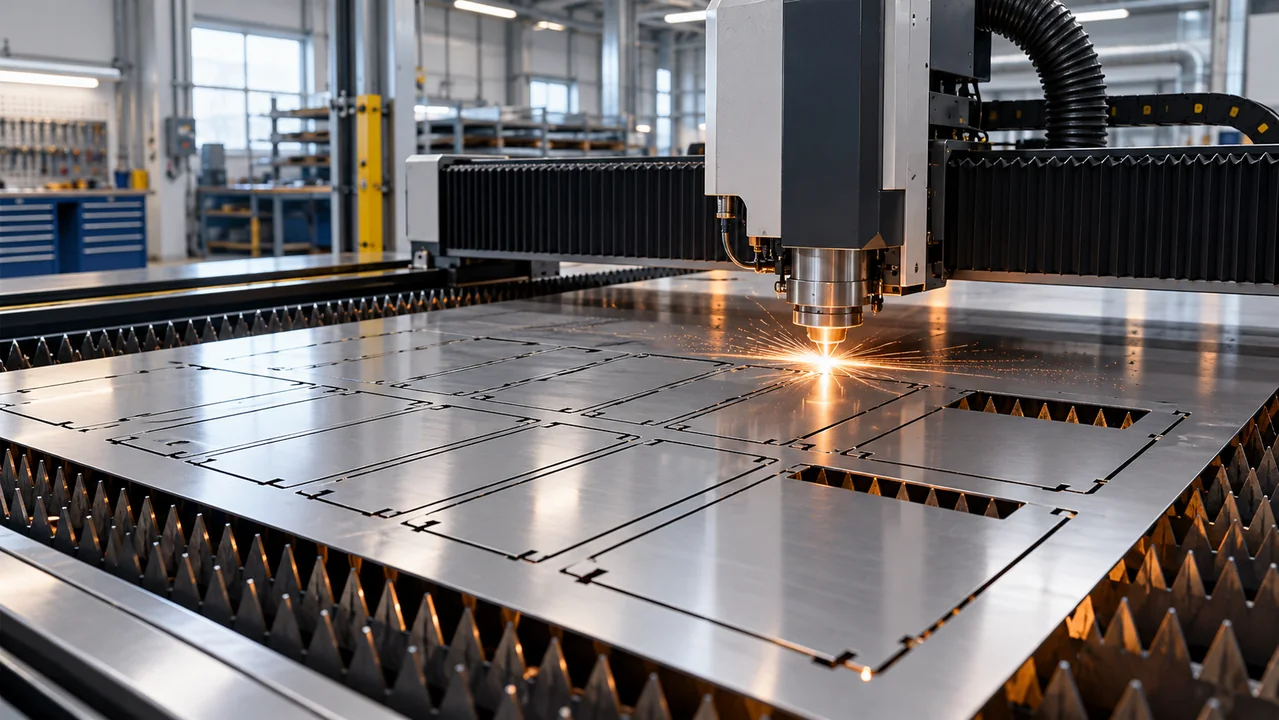
Paslanmaz sac lazerle mi, giyotinle mi kesilir?
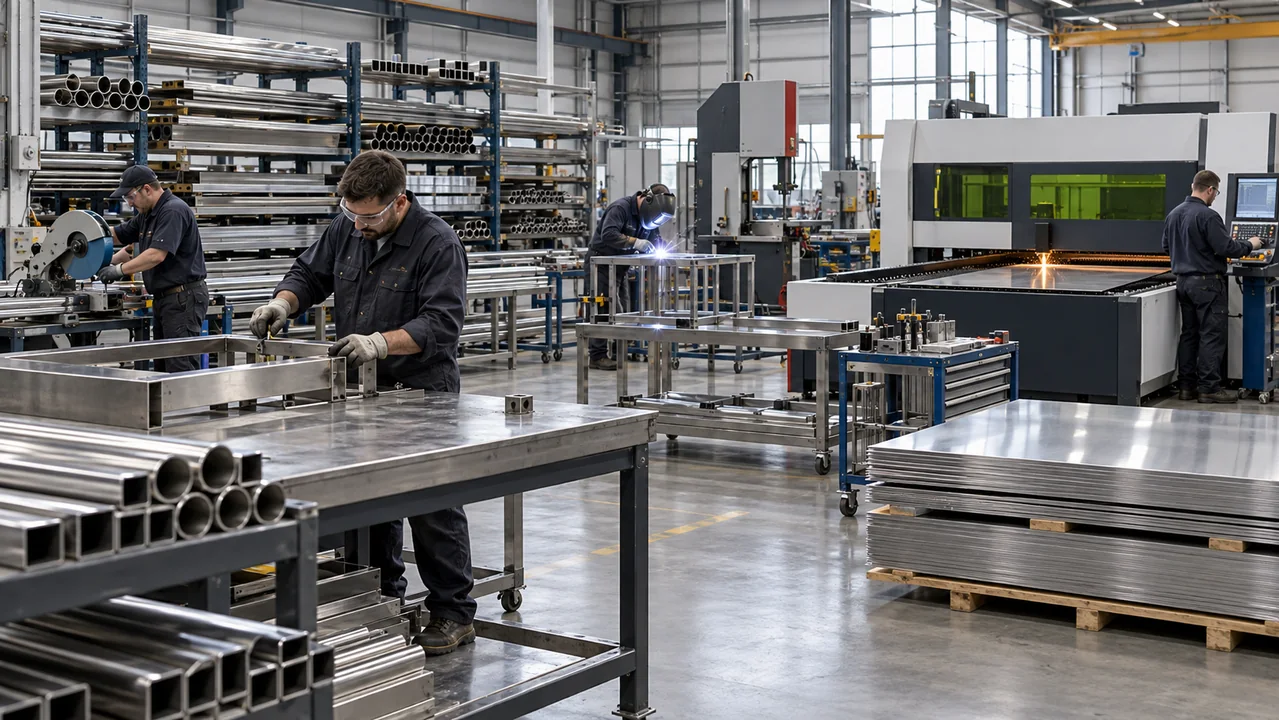
Fiber lazer; kontur, delik, yuva ve farklı şekillerde yüksek hassasiyet sağlar. Parçaları ortak levhada birbirine yakın yerleştiren nesting planı, fireyi ciddi ölçüde azaltabilir. Kesim aralığı; sac kalınlığına, odak ayarına, gaza ve tezgâha göre değişir.
Giyotin makas düz ve boydan boya kesimlerde hızlıdır; lazerdeki gibi bir kerf şeridi oluşturmaz. Buna karşılık kesim hattında çapak, bombe veya deformasyon görülebilir ve iç kontur kesemez. Plazma kalın levhada ekonomik olabilir ancak ısı tesiri ve kesim yüzeyi lazere göre daha belirgindir.
Kesim planından üretime: 6 adım
- Malzemeyi tanımlayın: boru, profil, mil, lama veya sac; kalite, kalınlık ve yüzey bilgisini yazın.
- Stok ölçüsünü belirleyin: 3000 mm, 6000 mm veya elinizdeki özel boyu girin.
- Kesim kaybını ekleyin: kullanılan bıçak ya da yönteme uygun kerf değerini yazın.
- Parçaları yerleştirin: hesaplayıcıyla boy veya levha sayısını ve kalanları görün.
- Atıkları ayırın: yeniden kullanılabilecek parçaları hurda fireden ayrı değerlendirin.
- Üretimi teyit edin: makine bağlama payı, tolerans, çapak alma ve yüzey yönünü operatörle doğrulayın.
Kesim yöntemini işe göre seçin
Aşağıdaki değerler genel planlama aralıklarıdır. Gerçek testere veya kesim payı; bıçak, makine, kalınlık ve prosese göre ölçülmelidir.
| Yöntem | En uygun kullanım | Yüzey / hassasiyet | Planlama payı |
|---|---|---|---|
| Sulu daire testere | Boru, profil, mil, lama | Temiz ve tekrarlanabilir | Genellikle yaklaşık 1,5–3 mm |
| Şerit testere | Büyük kesit, kalın cidar, dolu malzeme | İyi; ayara göre bıçak sapması olabilir | Genellikle yaklaşık 1–2,5 mm |
| Spiral | Saha ve az adet kaba kesim | Daha fazla çapak ve ısı etkisi | Diske göre yaklaşık 1–3,5 mm |
| Fiber lazer | Sac kontur, delik ve seri parça | Yüksek hassasiyet, dar kesim aralığı | Çoğu işte yaklaşık 0,1–0,8 mm |
| Giyotin | Sacda düz kesim | Hızlı; kenarda deformasyon olabilir | Kerf yok; tolerans ve kenar payı bırakılır |
Kesim firesi nasıl azaltılır?
Aynı ölçü listesini farklı sıralarda yerleştirmek, gereken stok boyu veya levha sayısını değiştirebilir. Uzun parçaları önce yerleştirmek, kullanılabilir artıkları kayıt altında tutmak ve farklı siparişleri ortak bir plan içinde değerlendirmek çoğu işte malzeme tüketimini azaltır.
Paslanmaz kesim ve fire hesabı
Testere payı (kerf) nedir?
Bıçağın her kesimde malzemeden kaldırdığı genişliktir. Örneğin 3 mm testere payıyla yapılan her kesim, stok boyundan yaklaşık 3 mm tüketir. En doğru değer kullanılan bıçak ve makinede ölçülmelidir.
Spiral ile paslanmaz boru veya profil kesilir mi?
Az adet ve saha işlerinde kesilebilir. Ancak düzgün ölçü, diklik ve düşük çapak isteniyorsa sulu daire testere veya şerit testere daha kontrollü sonuç verir. Paslanmaz için ayrı ve uygun disk kullanılmalıdır.
Sulu testere mi, şerit testere mi daha iyi?
Seri, temiz ve hassas boy kesimlerinde sulu daire testere; büyük kesitlerde ve kalın dolu malzemelerde şerit testere çoğu zaman daha uygundur. Kesit, adet ve tolerans birlikte değerlendirilmelidir.
Paslanmaz sac için lazer mi, giyotin mi seçilmeli?
Düz kesimlerde giyotin hızlıdır. Delik, kontur ve karmaşık geometrilerde fiber lazer daha uygundur. Yüzey hassasiyeti, adet, kalınlık ve sonraki işlem seçimde belirleyicidir.
Kullanılabilir artık sınırı ne işe yarar?
Bu sınırın üzerindeki kalan parçalar yeniden kullanılabilir artık, altındakiler hurda fire kabul edilir. Atölyenizde saklayıp tekrar kullanabildiğiniz en küçük boya göre değeri değiştirebilirsiniz.
Hesaplayıcının sonucu kesin üretim sonucu mudur?
Sonuç teorik bir planlama yardımcısıdır. Makinenin bağlama mesafesi, gerçek bıçak kalınlığı, toleranslar, profil deformasyonu, desen yönü ve operatör yöntemi sonucu değiştirebilir. Siparişten önce üretim planı teyit edilmelidir.
Planı hesaplayın, kesim listenizi bize gönderin.
Boru, profil, mil, lama veya sac ihtiyacınız için ölçüleri yukarıdaki araca girin. Sonucu kopyalayıp WhatsApp üzerinden teklif isteyin.